Artykuł sponsorowany
Dlaczego środowisko pracy decyduje o materiałach i złączach w wiązkach dla medycyny i elektromobilności
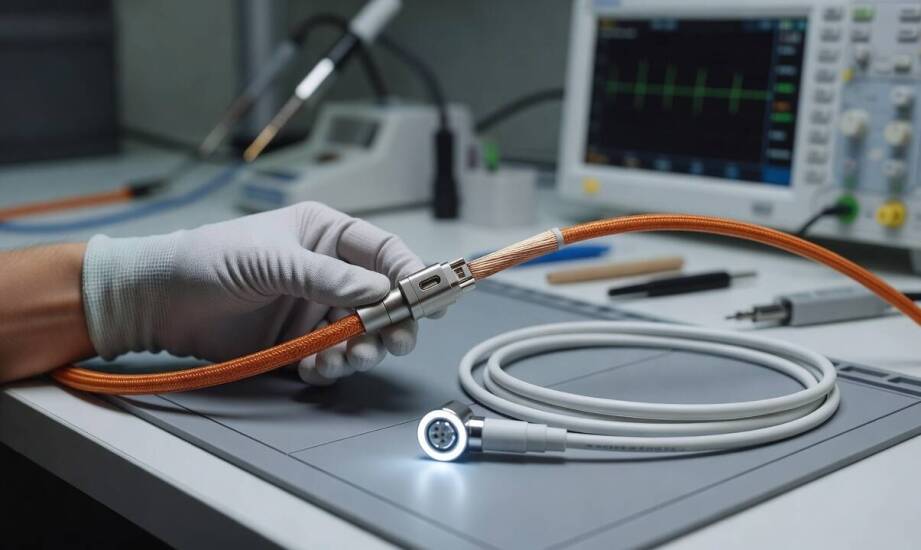
W jednym z zaawansowanych projektów inżynieryjnych ten sam typ przewodu z izolacją termoplastyczną zachowywał się zupełnie inaczej w endoskopie medycznym oraz w module napędowym pojazdu elektrycznego. Wewnątrz aparatury szpitalnej elastyczny przewód znosił agresywne cykle chemicznej dezynfekcji i sterylizacji gazowej. Z kolei w architekturze samochodu elektrycznego głównym obciążeniem były nieustanne drgania układu jezdnego oraz silne skoki termiczne w komorze napędu. Te zróżnicowane reakcje pokazują, w jaki sposób fizyczne i chemiczne środowisko pracy narzuca konkretne wymagania materiałowe oraz wymusza określoną konstrukcję stosowanych złącz.
Wymagania sprzętu medycznego i ograniczenia przestrzenne
Aplikacje medyczne wymuszają stosowanie powłok odpornych na regularny kontakt z silnymi środkami chemicznymi. Standardowe procesy sterylizacji parowej w autoklawach oraz działanie agresywnego tlenku etylenu szybko degradują powszechnie stosowane tworzywa sztuczne. Projektanci aparatury najczęściej sięgają po zewnętrzne izolacje z zaawansowanych elastomerów termoplastycznych (TPE) lub specjalistycznego silikonu. Materiały te zachowują pożądaną elastyczność po wielokrotnych cyklach sterylizacji, stanowiąc jednocześnie bezpieczną bazę do pozytywnej oceny biokompatybilności całego gotowego wyrobu przez zewnętrzne jednostki certyfikujące.
Ciasna zabudowa wewnątrz urządzeń diagnostycznych i chirurgicznych stanowi kolejne wyzwanie konstrukcyjne. Ograniczona przestrzeń w korpusach urządzeń wymusza prowadzenie przewodów o minimalnej średnicy zewnętrznej. W takich warunkach brakuje miejsca na masywne pancerze ochronne czy grube oploty, co przenosi ciężar zabezpieczenia bezpośrednio na właściwości mechaniczne użytej izolacji. Cienkościenne powłoki muszą skutecznie chronić wewnętrzne żyły przed przetarciami w ciasnych korytarzach obudowy, nie ograniczając przy tym swobodnego przepływu sygnałów.
Aparatura medyczna w dużej mierze opiera się na architekturze modułowej. Regularne odłączanie głowic ultrasonograficznych i czujników podczas rutynowej konserwacji silnie obciąża same styki przyłączeniowe. Wymusza to stosowanie niezawodnych mechanizmów zatrzaskowych, często typu push-pull, oraz powlekanych złotem pinów. Zastosowane wtyki muszą wytrzymywać tysiące cykli łączeniowych bez najmniejszej utraty stabilności elektrycznej. Nawet mikroskopijne pęknięcia izolacji w okolicach wtyku lub poluzowanie wewnętrznej blokady dyskwalifikują dany moduł z dalszej eksploatacji na bloku operacyjnym, ponieważ zagrażają bezpośrednio ciągłości przesyłanych odczytów.
Elektromobilność, weryfikacja złącz i proces produkcyjny
Środowisko nowoczesnych pojazdów elektrycznych generuje specyficzne obciążenia dla infrastruktury przesyłowej. Kable poprowadzone w pobliżu wysokowydajnych układów napędowych muszą znosić wysokie temperatury robocze, które przy długotrwałym obciążeniu prądowym osiągają skrajne wartości. Zwykłe tworzywa uległyby w takich warunkach uszkodzeniu termicznemu. Izolacje z polietylenu usieciowanego (XLPE) lub termoplastycznego poliuretanu (TPU) zapobiegają topieniu się osłon pod wpływem intensywnego nagrzewania samego przewodnika.
Ciągłe wibracje pochodzące z układu jezdnego przenoszą się bezpośrednio na okablowanie całego pojazdu. Taki profil pracy wymusza precyzyjne projektowanie układów mocujących. Dodatkowe peszle ochronne oraz sztywne prowadnice minimalizują ryzyko uszkodzeń mechanicznych wywołanych tarciem o metalową karoserię. W obszarach obwodów wysokonapięciowych podwójne zatrzaski mechaniczne oraz systemy blokowania terminali chronią przewody przed samoczynnym wypięciem w trakcie jazdy po nierównościach.
Długotrwałe wystawienie na promieniowanie słoneczne, przenikającą wilgoć oraz chemię drogową wymaga stosowania odpowiednich stabilizatorów w mieszankach tworzyw. Z kolei w zamkniętych obszarach kabinowych stosuje się specjalne kable bezhalogenowe, które mocno ograniczają emisję toksycznego dymu w sytuacji ewentualnego pożaru.
Każdy nowy schemat zaawansowanego okablowania przechodzi odpowiednie testy przed ostatecznym zatwierdzeniem. Budowa wczesnych prototypów oraz próbne krótkie serie pozwalają zweryfikować założenia projektowe w komorach klimatycznych i na stołach wibracyjnych. Takie symulacje ujawniają słabe punkty całego układu jeszcze na wczesnym etapie prac rozwojowych, zapobiegając błędom na etapie montażu seryjnego.
Po pomyślnym zatwierdzeniu specyfikacji projekt wkracza w fazę skalowania, gdzie zintegrowane procesy cięcia i konfekcjonowania pozwalają tworzyć docelowe wiązki kablowe. Producent rozwiązań dla przemysłu, taki jak działający od 1997 roku Kablonex, realizuje zaawansowaną obróbkę materiałów dla sektorów B2B. Prowadzenie zakuwania pinów, kształtowania osłon i testowania przepływu na jednej linii technologicznej zapewnia powtarzalność parametrów elektrycznych w każdej wyprodukowanej partii.
Dobór odpowiednich surowców izolacyjnych oraz osprzętu łączeniowego zawsze stanowi wypracowany kompromis między obciążeniami środowiska, wymogami elektrycznymi i dostępną przestrzenią montażową wewnątrz docelowego urządzenia. Medycyna skupia się na chemicznej niezawodności powłok w warunkach sterylnych, podczas gdy sektor motoryzacyjny kładzie nacisk na stabilność styku przy dużych obciążeniach fizycznych i termicznych. Konsekwentne trzymanie się rygorystycznej specyfikacji od etapu projektowania aż po finalny montaż pozwala skutecznie chronić gotowe systemy przed awariami, niezależnie od ostatecznego miejsca pracy danego przewodu.
Kategorie artykułów
Polecane artykuły

Rola kompozytów w poprawie bezpieczeństwa specjalnych pojazdów
Kompozyty odgrywają kluczową rolę w bezpieczeństwie pojazdów specjalnych, takich jak ambulanse czy wozy strażackie. Nowoczesne materiały, takie jak laminaty poliestrowo-szklane i epoksydowe, mają istotny wpływ na konstrukcję oraz funkcjonalność tych środków transportu. Dzięki nim stają się one lżejs

Farby ze specjalnym pigmentem a ich zastosowanie w projektach ekologicznych
Farby z pigmentem specjalnym odgrywają istotną rolę w kontekście projektów ekologicznych, dzięki unikalnym właściwościom oraz zaawansowanej technologii produkcji. Te innowacyjne produkty charakteryzują się niższym zużyciem surowców i energii, co przekłada się na mniejszy wpływ na środowisko. Zastoso